Português
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Da formação ao carregamento: seis pontos de verificação na inspeção de garrafas de vidro
As garrafas de vidro podem falhar de maneiras fáceis de passar despercebidas. Uma rachadura no pescoço. Um chip dentro da boca que só fica visível quando um fecho é colocado. Uma costura de molde que parece uma sombra até que a garrafa seja apoiada contra uma caixa de luz. Defeitos como esses podem passar despercebidos na linha de conformação e só se tornarem aparentes posteriormente, na fase de enchimento ou embalagem, quando sua correção é mais custosa.
O que está entre essas etapas não é uma inspeção única, mas uma sequência de verificações posicionadas ao longo do percurso de produção e embalagem. Cada verificação tem uma finalidade diferente. A sequência a seguir reflete o processo de inspeção usado na HYT Packaging e as práticas gerais de controle de qualidade encontradas entre os fabricantes de recipientes de vidro: inspeção visual manual, inspeção automática de máquinas, exame assistido por luz, testes de resistência e desempenho, inspeção pré-embalagem e reinspeção de caixas embaladas antes do envio.
A sequência é tão importante quanto as verificações individuais. As inspeções de aparência e dimensões ocorrem enquanto as garrafas passam pela produção; o teste de resistência é realizado em amostras; a decoração é avaliada após tratamento superficial; e a inspeção da caixa ocorre após as garrafas terem sido embaladas. Uma garrafa pode passar por um estágio e falhar em outro, portanto nenhuma inspeção deve ser omitida na suposição de que uma verificação posterior identificará todos os defeitos perdidos.
Os critérios de aceitação são uma parte essencial do sistema de controle de qualidade. As partes envolvidas precisam chegar a um acordo sobre quem define os critérios, quais tolerâncias se aplicam e qual amostra aprovada serve de referência. Para a maioria dos projetos, esses requisitos devem ser documentados nas especificações do pedido antes do início da produção e do ferramental. Alterações feitas posteriormente podem aumentar os custos de desenvolvimento e afetar os cronogramas de entrega.
 1. Inspeção Manual
Olhos treinados, ainda trabalhando ao lado das máquinas
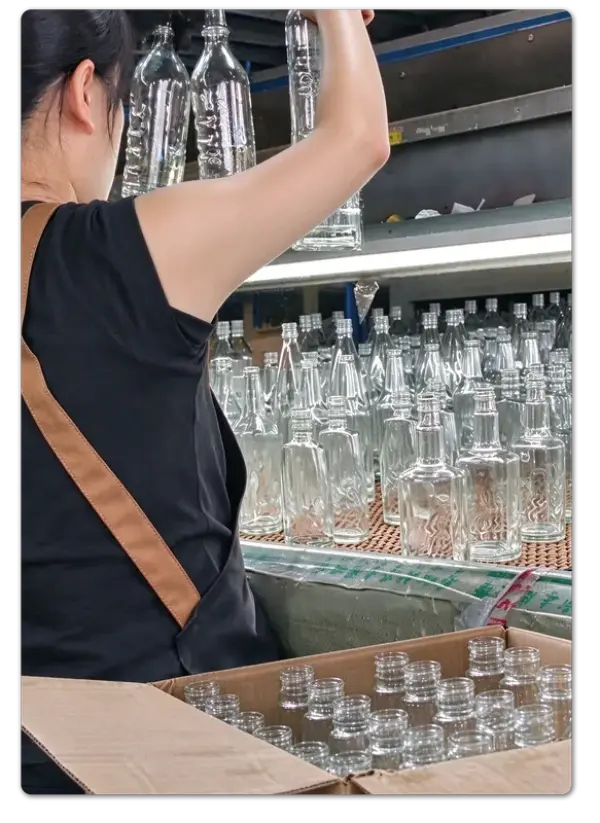
A inspeção manual continua sendo uma parte importante do controle de qualidade das garrafas de vidro. Mesmo em fábricas equipadas com sistemas de inspeção por câmeras e medidores a laser, os inspetores ainda examinam as garrafas individualmente no final do transportador. Alguns defeitos são difíceis de identificar através de regras de detecção fixas, incluindo arranhões que se tornam visíveis apenas em determinados ângulos, ombros ligeiramente irregulares e costuras de molde que não foram completamente removidas.
A inspeção se concentra em cinco áreas principais: boca, pescoço, ombros, corpo e base. Cada área tem diferentes defeitos potenciais. Uma boca fora do formato redondo pode impedir que o fecho se encaixe corretamente. Uma lasca ao redor do pescoço pode evoluir para uma rachadura durante o enchimento. Uma base deformada pode tornar a garrafa instável em um palete ou na alimentação de uma linha de envase. Os inspetores avaliam se cada garrafa atende aos requisitos físicos e funcionais definidos em sua especificação.
A inspeção manual também fornece um nível de julgamento que o equipamento automatizado não pode substituir totalmente. Inspetores experientes que trabalham com os mesmos designs de garrafas ao longo do tempo podem reconhecer alterações antes que elas apareçam nas estatísticas de rejeição. Estes podem incluir diferenças na transmissão da luz através do vidro, variações nas características de manuseio ou mudanças sutis no formato dos ombros. Tais observações podem nem sempre aparecer num plano de controlo formal, mas podem ajudar a identificar problemas de produção em desenvolvimento.
Esta etapa também ajuda a verificar se as especificações escritas correspondem à aparência real das garrafas acabadas. Um desenho pode definir o tamanho aceitável de um chip, mas não pode demonstrar completamente o quão visível esse chip ficará em uma garrafa acabada. Inspetores e clientes podem avaliar isso de forma mais eficaz examinando amostras físicas em conjunto e confirmando os padrões de aparência acordados.
O que pega:Aparência visível e defeitos de fabricação, avaliados em relação à amostra aprovada e às especificações do produto acordadas.
2. Inspeção Automática de Máquinas
Consistência na velocidade da linha
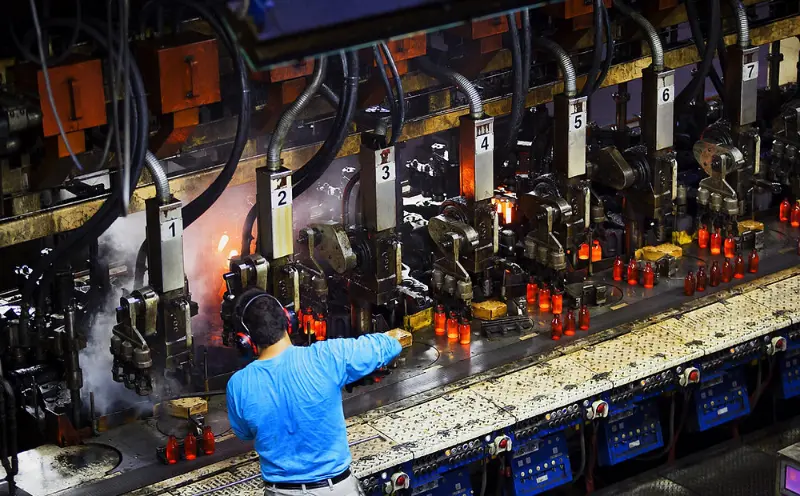
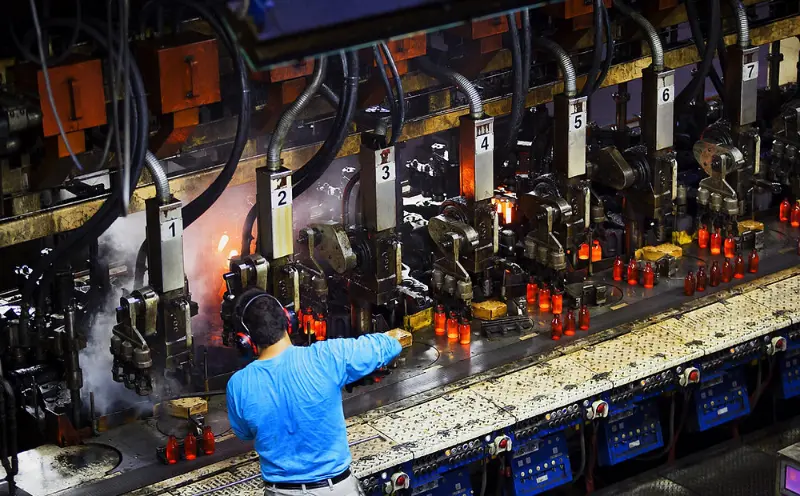
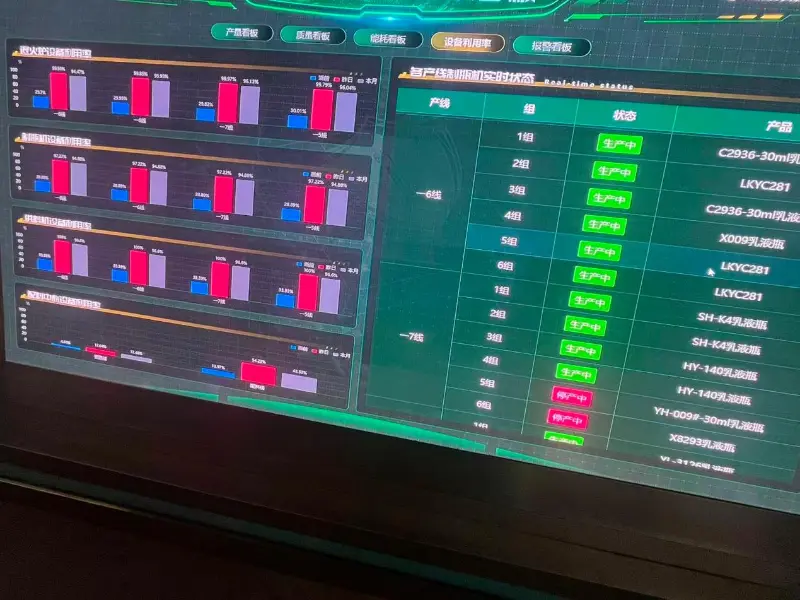
Enquanto a inspeção manual fornece julgamento humano, a inspeção automática da máquina proporciona repetibilidade. As estações de câmeras e sensores examinam as características para as quais foram configuradas, incluindo tolerâncias dimensionais, acabamento de boca, defeitos de parede lateral e base, rachaduras e irregularidades de formação. Cada garrafa é avaliada em relação aos mesmos limites de detecção durante toda a produção.
Garrafas defeituosas geralmente são rejeitadas automaticamente e desviadas do transportador antes de passarem para a próxima etapa de produção. Isto ajuda a evitar que recipientes de vidro defeituosos cheguem à área de embalagem, onde uma garrafa quebrada pode danificar as garrafas vizinhas e a embalagem circundante.
Entretanto, a capacidade de detecção de uma máquina de inspeção depende de seus sensores, algoritmos e configuração. Um defeito fora dos parâmetros de detecção definidos pode passar pelo sistema, enquanto configurações excessivamente rigorosas podem resultar em rejeições desnecessárias. Por esta razão, a inspeção de máquinas é melhor entendida como um processo de triagem controlado e não como uma garantia de que todos os possíveis defeitos serão identificados.
As linhas de produção podem usar diversas estações de inspeção para cobrir diferentes características das garrafas. Sua eficácia combinada ainda depende da capacidade do equipamento, da sensibilidade de detecção e da configuração da linha. Como resultado, duas fábricas que utilizam processos de inspeção semelhantes podem obter resultados de detecção e rejeição diferentes.
O que pega:Defeitos dimensionais e estruturais em velocidade de produção, avaliados em relação aos limites de detecção de máquina predefinidos.
3. Inspeção Visual Assistida por Luz
O que uma caixa de luz torna visível
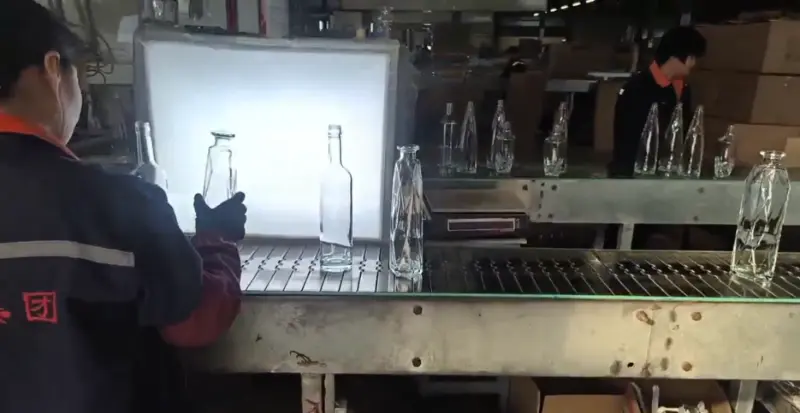
Alguns defeitos do vidro tornam-se mais fáceis de identificar sob iluminação controlada. Quando uma garrafa transparente é colocada contra um fundo brilhante, características que podem ser difíceis de ver sob a iluminação normal de fábrica tornam-se mais aparentes. Estes incluem bolhas dentro da parede de vidro, pedras e inclusões estranhas, rachaduras finas que se estendem desde a base, distribuição irregular do vidro e ondulação da superfície que podem afetar a aparência da garrafa acabada.
O método de inspeção está bem estabelecido, mas os critérios de aceitação precisam ser definidos de acordo com a aplicação pretendida. O tamanho da bolha, a quantidade, a localização, o tipo de inclusão e os limites de visibilidade podem variar entre os projetos. Por exemplo, defeitos visíveis em uma superfície transparentegarrafa de licor de vidropode ser menos aparente em um frasco com corante em spray, glacê ou decoração gravada.
A inspeção assistida por luz também tem limitações. Defeitos localizados profundamente dentro da parede de vidro ou alinhados paralelamente ao ângulo de visão podem ser difíceis de detectar. Inspeções adicionais da máquina ou testes destrutivos de amostras podem ser necessários quando esses defeitos apresentarem um risco específico.
Por esta razão, os critérios de aceitação devem basear-se naquilo que o método de inspeção pode realmente verificar, e não numa expectativa irrealista de perfeita transparência. Um requisito que não pode ser verificado de forma consistente através da inspeção visual pode tornar-se uma fonte de desacordo durante a aceitação do produto.
O que pega:Clareza, transparência, inclusões internas e qualidade da superfície, avaliadas sob iluminação controlada em relação aos limites documentados.
4. Teste de força e desempenho
Se a garrafa sobrevive, o que acontece depois de cheia
A aparência é apenas uma parte da qualidade da garrafa de vidro. Uma garrafa que parece correta, mas falha sob uma tampa, dentro de um pasteurizador ou no fundo de uma caixa empilhada, ainda é inadequada para a aplicação pretendida. Os testes de desempenho ajudam a avaliar esses riscos antes que os produtos cheguem às etapas de envase e distribuição.
Durante o teste, uma amostra definida é submetida a cargas mecânicas, pressões internas ou mudanças de temperatura especificadas. Os resultados são então comparados com os critérios de aceitação estabelecidos para o desenho da garrafa e seu uso pretendido.
Quatro categorias de testes cobrem muitos requisitos comuns, embora métodos adicionais possam ser incluídos quando a aplicação os exigir.
| Método de teste | O que o teste mede |
|---|---|
| Teste de carga vertical ou compressão | Quanta força descendente a garrafa pode suportar sob condições de teste definidas. |
| Teste de pressão interna | Resistência à pressão interna, principalmente para garrafas destinadas a conter conteúdos pressurizados. |
| Teste de choque térmico | Resistência a mudanças rápidas de temperatura sob condições de teste específicas. |
| Outros testes de desempenho especificados | Requisitos mecânicos adicionais ou específicos da aplicação definidos no pedido. |
A seleção dos métodos de teste depende do design da garrafa, das especificações do vidro, da aplicação pretendida e dos critérios de aceitação aplicáveis. Nem todos os frascos requerem a mesma combinação de testes.
Os resultados dos testes aplicam-se às amostras examinadas, em vez de certificarem automaticamente cada garrafa de um lote de produção. O tamanho e a seleção da amostra são partes importantes do método de teste. Uma amostra aprovada fornece informações sobre o processo de fabricação e os produtos testados, mas não deve ser interpretada como prova de que cada unidade do lote foi testada individualmente. Um relatório de teste deve, portanto, identificar a amostra e as condições sob as quais o teste foi realizado.
 Também é importante distinguir o teste de resistência da medição de dureza. Esses métodos utilizam equipamentos diferentes e avaliam propriedades diferentes. Um resultado de dureza não pode ser tratado como um substituto para um teste de resistência mecânica, e os relatórios de inspeção devem identificar o método real utilizado.
O que pega:Problemas de desempenho mecânico e térmico, medidos em amostras definidas de acordo com critérios de teste específicos da aplicação.
5. Inspeção pré-embalagem
A última olhada antes de a caixa fechar
A embalagem está próxima de uma porta unidirecional no processo de produção. Depois que as garrafas são contadas, organizadas, protegidas e seladas dentro das caixas, a identificação de um defeito torna-se mais complicada. As caixas podem precisar ser reabertas, as quantidades reconciliadas e os paletes reconstruídos. A inspeção pré-embalagem ajuda a evitar que produtos não conformes cheguem a esse estágio.
A inspeção abrange a aparência, as especificações do produto, a quantidade e, quando aplicável, a qualidade da decoração da superfície.
Para garrafas de vidro decoradas, o checklist de inspeção inclui itens adicionais:
- Posição do logotipo e registro de impressão
- Consistência de cores em toda a produção
- Aparência e cobertura do revestimento
- Qualidade de decoração de superfície
- Outras especificações de decoração acordadas para o pedido
A decoração é uma parte importante do processo de inspeção porque o projeto aprovado e os critérios de qualidade precisam corresponder. Impressão, glacê, coloração em spray e gravação são normalmente especificados durante o desenvolvimento do produto. Uma vez que um tratamento de superfície se torne parte do projeto aprovado, sua aparência e tolerâncias aplicáveis também deverão ser incluídas nos critérios de aceitação.
Uma referência de decoração que tenha sido aprovada visualmente, mas sem tolerância escrita, pode tornar-se fonte de desacordo durante a inspeção final. Documentar antecipadamente a cor, a posição, a cobertura e a aparência aceitável torna o processo de inspeção mais consistente.
A própria embalagem também faz parte da verificação. Divisórias, inserções de proteção e configurações de caixa determinam o quão bem as garrafas são protegidas contra movimento e contato entre garrafas durante o transporte. Uma caixa que passa na inspeção na mesa de embalagem ainda pode ser vulnerável a danos durante o transporte se seu arranjo interno não fornecer proteção suficiente.
O que pega:Conformidade do produto, qualidade da decoração, quantidade e prontidão da embalagem antes que as caixas sejam seladas.
6. Inspeção Pré-Embarque
 Reabrindo a caixa para verificar a caixa
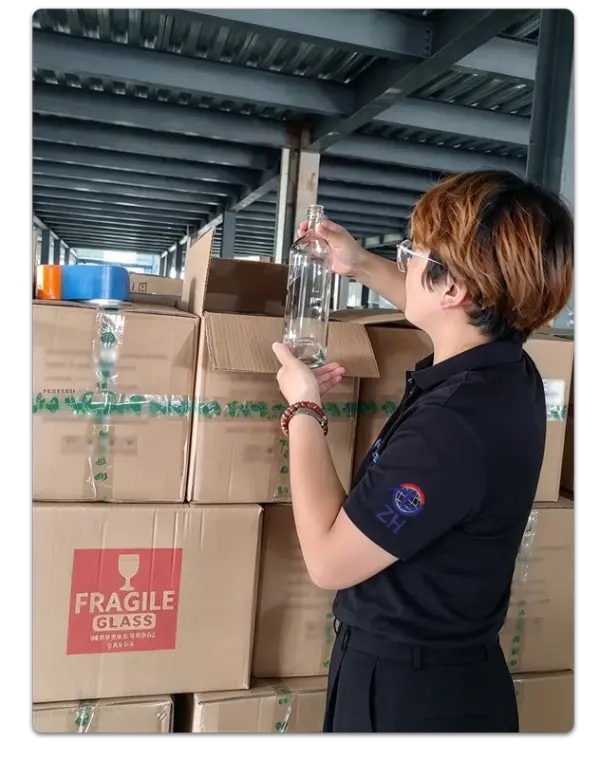
A inspeção pré-embarque oferece uma segunda oportunidade para examinar produtos que já passaram por verificações de qualidade anteriores. As caixas selecionadas são abertas de acordo com o plano de amostragem acordado. As garrafas dentro são verificadas novamente quanto à aparência, defeitos visíveis, especificações do produto e qualidade da decoração. Os inspetores também examinam a disposição da embalagem para confirmar se as garrafas permanecem devidamente posicionadas e protegidas.
Esta é a etapa de inspeção que avalia os produtos em suas condições reais de envio, e não em suas condições originais de produção. Ele pode identificar danos no manuseio, erros de embalagem e problemas relacionados ao carregamento que podem não ter existido durante as inspeções de produção anteriores.
O número de caixas abertas depende dos requisitos do pedido, do volume de remessa, do valor do produto e do plano de amostragem acordado. Diferentes projetos podem utilizar diferentes níveis de amostragem. O que importa é que o método de inspeção e os critérios de aceitação sejam acordados antecipadamente e aplicados de forma consistente, de modo que a aprovação ou rejeição de uma remessa possa ser apoiada por requisitos documentados e não por julgamento subjetivo.
O resultado é um ponto de controle adicional quando as mercadorias já estão embaladas, etiquetadas, empilhadas e aguardando carregamento.
O que pega:Produtos embalados e condições de embalagem, verificados novamente em relação ao plano de amostragem acordado antes do carregamento.
Foco da inspeção:Verificar novamente os produtos embalados selecionados, a condição da caixa e a embalagem protetora antes do envio.
Seis verificações, um sistema
Uma garrafa que chega à linha de enchimento passou por seis tipos de inspeção
Cada inspeção responde a uma pergunta diferente. A garrafa parece certa? Suas dimensões estão dentro da tolerância? O vidro está opticamente limpo? Ele pode suportar as condições de serviço pretendidas? A decoração corresponde ao projeto aprovado? O produto permaneceu protegido durante a embalagem?
Nenhuma etapa cobre todos esses requisitos e as etapas de inspeção não podem substituir umas às outras. No momento em que uma garrafa é selada dentro de uma caixa, a maioria das oportunidades para corrigir defeitos de produção já passou. É por isso que as inspeções realizadas no início do processo de fabricação são tão importantes quanto as verificações finais antes do envio.
A eficácia do sistema depende de critérios de aceitação claramente documentados. A inspeção de vidro envolve decisões práticas sobre tamanhos aceitáveis de bolhas, visibilidade das costuras do molde, defeitos superficiais e o número de garrafas defeituosas permitidas em uma amostra. Esses requisitos devem ser acordados entre o cliente e o fornecedor antes do início da produção, em vez de serem discutidos pela primeira vez após a entrega.
Os fornecedores que documentam critérios de inspeção específicos do projeto e retêm amostras de referência aprovadas podem manter padrões de qualidade mais consistentes e reduzir divergências durante a aceitação do produto. Para personalizadogarrafa de licor de vidroEm projetos, esses detalhes são particularmente importantes quando o formato da garrafa, a transparência do vidro, o tratamento de superfície e a decoração fazem parte da especificação final.
Esta estrutura de inspeção não é exclusiva de um fabricante. Reflete uma abordagem prática utilizada em toda a indústria de recipientes de vidro: os defeitos podem ocorrer em diferentes fases da produção e as inspeções realizadas em diferentes pontos ajudam a identificar problemas que uma única inspeção final pode deixar passar.
A HYT Packaging segue esta abordagem de inspeção em vários estágios, com prioridades de inspeção determinadas pelo design da garrafa, processo de fabricação e aplicação pretendida.
Para os clientes que avaliam um fornecedor de garrafas de vidro, a questão mais útil não é simplesmente quantas inspeções são realizadas, mas se cada inspeção possui critérios de aceitação claros e documentados. Seis verificações com limites vagos proporcionam menos garantia do que um número menor de verificações apoiadas por normas específicas, métodos de amostragem definidos e amostras de referência aprovadas.
Notícias relacionadas
- Por que uma garrafa decantadora de uísque de galo de cerâmica é a escolha perfeita para embalagens de destilados premium
- Por que a garrafa de vidro redondo Arizona de 750 ml é uma excelente escolha para embalagens de bebidas espirituosas premium
- Nova garrafa de vidro de vodka personalizada: embalagem HYT para uma marca norte-americana de bebidas espirituosas
- Por que uma jarra de licor de vidro de 1,75L com alça é a escolha inteligente para embalagens modernas de bebidas
- HYT Packaging lança nova linha de garrafas leves de vidro para bebidas espirituosas para apoiar marcas de bebidas com baixo teor de carbono
- Como uma garrafa de licor de vidro Bellissima de pescoço longo com cortiça superior pode elevar sua marca de bebida
Deixe-me uma mensagem
Novos Produtos
Recomendações de notícias